Processus de contrôle qualité dans les systèmes de canalisations et laboratoires d’essais accrédités
Les systèmes avancés d’infrastructure et de superstructure doivent offrir une résistance de plus d’un demi-siècle face aux contraintes géotechniques exercées par les charges souterraines, aux pressions hydrostatiques internes et aux phénomènes de dégradation environnementale. La capacité des conduites thermoplastiques à résister à ces conditions exigeantes ne peut être garantie par le hasard du processus de fabrication, mais par une série rigoureuse et systématique d’essais de contrôle qualité.
Ce processus, qui commence par l’analyse de la structure macromoléculaire du polymère et se poursuit jusqu’à l’expédition de la conduite vers le chantier, doit être validé de manière objective et scientifique par des laboratoires d’essais accrédités.
1. Essais d’impact, de pression et d’abrasion appliqués aux conduites en plastique
La caractérisation mécanique d’une conduite thermoplastique est déterminée par des essais destructifs simulant différentes conditions de contrainte.
-
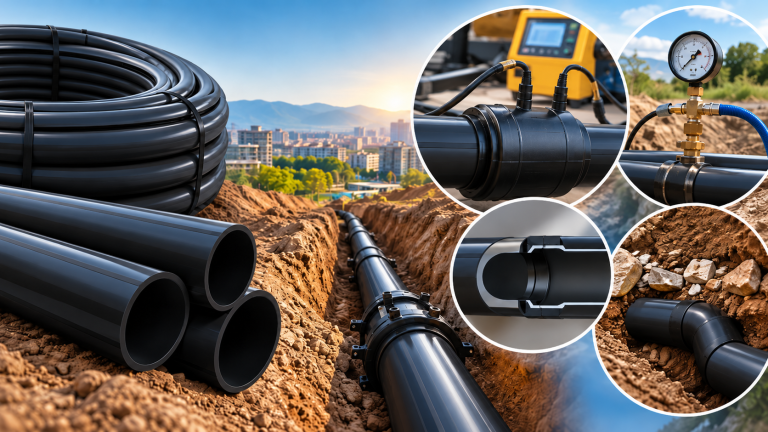
Essais de pression hydrostatique et de fluage (Creep) (EN 1167) : En raison de sa structure viscoélastique, la conduite peut présenter un phénomène de fluage lorsqu’elle est soumise à une pression continue pendant une longue période. Lors de ces essais, les échantillons sont placés dans des bains de conditionnement spécifiques, par exemple à 20°C ou 80°C, et soumis à une pression interne déterminée. L’objectif est de mesurer la durée pendant laquelle les liaisons macromoléculaires du polymère peuvent résister à la pression sans rupture, pendant plusieurs heures, voire plusieurs milliers d’heures.
-
Essais d’impact (Tup Impact) (EN 744 / EN 12061) : Les conduites présentant une structure plus rigide, comme le PVC-U, ou une capacité de déformation à froid comme le PEHD, sont refroidies jusqu’à 0°C ou -2°C afin de simuler les conditions de chantier hivernales. Une masse en acier d’un poids déterminé (striker) est ensuite lâchée en chute libre sur la paroi de la conduite. Cet essai permet de vérifier la résistance du matériau à la rupture fragile (brittle fracture).
-
Essais d’abrasion : Dans les applications telles que l’exploitation minière, le dragage (dredging) et les réseaux d’assainissement, ces essais permettent d’évaluer le frottement hydrodynamique provoqué sur la paroi intérieure de la conduite par les particules solides présentes dans le fluide, telles que le sable et le gravier. La résistance à l’abrasion des systèmes à base de polyéthylène et de polyuréthane par rapport aux conduites en acier peut ainsi être démontrée.
Par ailleurs, la résistance à long terme à l’abrasion des conduites en PRV est également vérifiée au niveau international conformément au PD CEN/TR 15729, à travers l’essai d’abrasion de Darmstadt.
2. Normes de qualité appliquées de la réception des matières premières jusqu’à l’expédition
Dans la production de conduites, le contrôle qualité ne commence pas avec le produit final sortant de la ligne d’extrusion ; il débute dès l’arrivée de la matière première sur le site de production. L’approche de tolérance zéro repose sur un système de contrôle en trois étapes.
i. Contrôle qualité à la réception
Avant leur stockage dans les silos, les matières premières thermoplastiques sont soumises à des essais complets de contrôle qualité en laboratoire. Les analyses de densité (ISO 1183) permettent de contrôler la densité et les propriétés structurelles du matériau.
Les essais de temps d’induction à l’oxydation (OIT - ISO 11357-6) fournissent des informations sur la stabilité thermique oxydative du matériau et sur l’efficacité du système de stabilisation. Afin de vérifier le comportement d’écoulement thermique et la distribution de la masse moléculaire des lots de matières premières, l’indice de fluidité à chaud (MFI / MFR - ISO 1133) est également mesuré.
Un essai de teneur en cendres (ISO 3451) est réalisé afin d’évaluer la pureté du polymère et de déterminer la quantité de résidus inorganiques. Des analyses de teneur en matières volatiles (EN 12099) sont également effectuées afin d’identifier les quantités de gaz et d’humidité susceptibles de provoquer des microbulles (voids) dans le polymère fondu lors de l’extrusion et d’entraîner une faiblesse mécanique.
ii. Contrôle en cours de processus (In-Line)
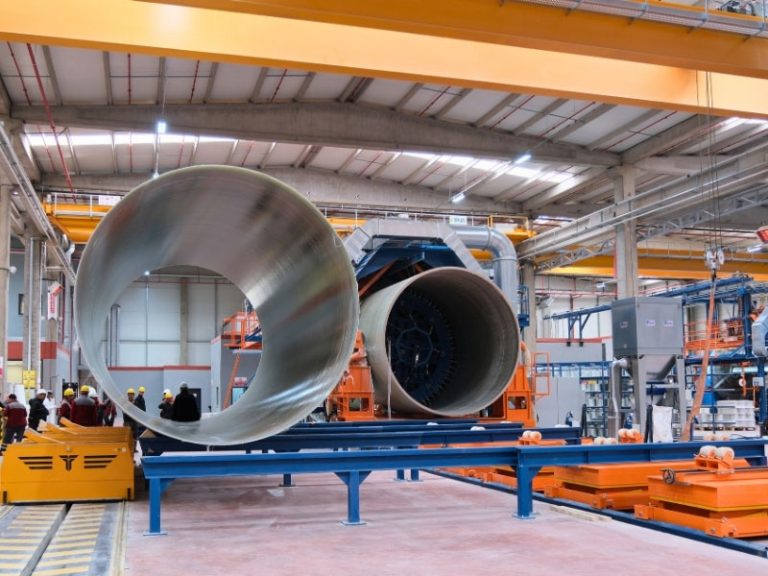
Pendant l’extrusion, des capteurs ultrasoniques mesurent l’épaisseur de paroi et le diamètre extérieur de la conduite en quelques millisecondes. Des paramètres thermodynamiques tels que la température de la matière fondue, le vide de calibration et la vitesse de ligne sont surveillés en permanence par les systèmes d’automatisation.
Cette surveillance continue permet de détecter et de prévenir immédiatement les éventuelles réductions locales de l’épaisseur de paroi au cours de la production.
iii. Contrôle qualité final (Batch Release)
Des essais destructifs finaux sont effectués sur des échantillons prélevés par lot à la sortie de la ligne d’extrusion afin de vérifier le comportement réel des paramètres d’ingénierie théoriques dans les conditions d’utilisation.
En plus des contrôles dimensionnels stricts, différents essais sont réalisés : l’allongement à la rupture (ISO 6259) pour vérifier les limites élastiques du matériau, la rigidité annulaire (ISO 9969) pour mesurer sa résistance aux charges statiques souterraines, la flexibilité annulaire (ISO 13968) pour déterminer la capacité de la conduite à absorber les déformations latérales sans rupture, ainsi que l’essai de propagation rapide des fissures (RCP - ISO 13477), qui permet de modéliser le comportement à la rupture sous l’effet de chocs soudains.
À l’issue de ces essais, le lot de produits est officiellement approuvé pour l’expédition.
3. Importance des rapports de laboratoires accrédités dans les appels d’offres internationaux
Dans les projets d’infrastructure internationaux et les contrats EPC, les résultats d’essais obtenus auprès de laboratoires indépendants et compétents jouent un rôle essentiel dans la validation de la qualité et des performances à long terme des conduites thermoplastiques, en complément des déclarations du fabricant.
Dans ce cadre, l’accréditation TS EN ISO/IEC 17025 constitue un indicateur de compétence reconnu à l’échelle internationale, garantissant la capacité technique du laboratoire à réaliser des essais spécifiques, la fiabilité des résultats de mesure ainsi que leur traçabilité.
Le laboratoire de R&D de Kuzeyboru est accrédité par l’Agence turque d’accréditation (TÜRKAK) conformément à la norme TS EN ISO/IEC 17025. Grâce à la reconnaissance internationale de TÜRKAK dans le cadre de l’ILAC-MRA, les rapports relatifs aux essais compris dans le périmètre d’accréditation peuvent être utilisés comme références fiables dans les processus d’évaluation technique, de contrôle qualité et de conformité des projets internationaux.
Les résultats obtenus lors d’essais tels que la pression hydrostatique, la rigidité annulaire et l’indice de fluidité à chaud (MFI) sont présentés sur la base de normes définies et de procédures de laboratoire contrôlées.
FAQ (Foire aux questions)
1. Que mesure l’essai de pression hydrostatique appliqué aux conduites en plastique ?
Cet essai permet d’évaluer la résistance de la conduite à une charge hydrostatique prolongée dans des conditions définies de température et de pression interne, ainsi que les éventuels phénomènes de fluage, de fissuration ou d’éclatement pouvant apparaître pendant la durée de l’essai.
2. Comment sont réalisés les essais de durée de vie des conduites (HDB et MRS) ?
Les échantillons de conduite sont soumis à des essais de pression hydrostatique de longue durée sous différentes conditions de température et de pression interne. Les données de résistance obtenues sont analysées à l’aide des méthodes statistiques définies dans les normes applicables afin d’établir les courbes de résistance hydrostatique à long terme.
Selon les critères de conformité applicables, des paramètres de résistance à long terme tels que le HDB ou le MRS sont ensuite déterminés.
3. Quelles accréditations possèdent les laboratoires Kuzeyboru ?
Les laboratoires de R&D de Kuzeyboru sont accrédités par TÜRKAK conformément à la norme TS EN ISO/IEC 17025. Les essais inclus dans le périmètre d’accréditation sont réalisés sur la base de la compétence technique du laboratoire, de la traçabilité des mesures et de la conformité aux normes applicables.
4. Pourquoi l’essai MFR (indice de fluidité à chaud) est-il important dans les essais de conduites ?
Le MFR (Melt Mass-Flow Rate), également couramment appelé MFI, caractérise le comportement d’écoulement du polymère fondu sous une température et une charge déterminées. Il constitue un paramètre de qualité important pour contrôler l’aptitude à la transformation des lots de matières premières ainsi que leur homogénéité d’un lot à l’autre.
5. Comment identifier sur chantier une conduite potentiellement défectueuse sans réaliser d’essais en laboratoire ?
Les contrôles visuels et dimensionnels peuvent permettre de détecter à l’avance certains défauts potentiels de fabrication. La présence de vides ou de porosités dans la paroi, une rugosité importante de la surface, des différences de couleur ou d’aspect, une ovalisation excessive ou des irrégularités significatives de l’épaisseur de paroi sont des indicateurs qui doivent attirer l’attention.
Toutefois, ces observations ne suffisent pas à elles seules à démontrer qu’une conduite est défectueuse en termes de performance ou de conformité. Lorsque cela est nécessaire, une vérification doit être réalisée par des essais en laboratoire conformément aux normes applicables.